许昌厂房钢结构搭建中常见焊接变形问题及控制措施解析
在许昌及周边地区的厂房建设中,钢结构搭建因其强度高、工期短、跨度大等优势,已成为工业建筑的主流选择。然而,焊接变形问题如同“隐形杀手”,直接影响构件精度与结构安全。若变形量超出规范(如GB 50205规定的主梁弯曲矢高≤L/1000),轻则导致螺栓孔错位,重则削弱承载能力,甚至引发安装事故。
行业现状:焊接变形为何屡治不愈?
许多施工队对焊接变形的控制仍停留在“焊后矫正”的被动阶段。火焰矫正、机械矫正不仅耗时耗力,还会在钢材表面留下残余应力,为后续的钢结构防腐埋下隐患。尤其在网架工程和大型厂房钢结构安装中,节点多、焊缝密集,若采用不合理的焊接顺序,残余应力叠加极易引发整体扭曲。
经过对数十个许昌本地项目的跟踪分析,我们发现变形根源往往集中在三个环节:坡口设计不当(如V形坡口角度过大)、焊接线能量过高(电流/电压匹配失衡)、约束条件不足(未合理使用胎架或临时支撑)。这些问题若不从工艺源头解决,后期矫正成本将占焊接总成本的15%-20%。
控制措施:从“被动矫正”转向“主动预控”
许昌磊博钢结构工程有限公司在承接重型厂房钢结构时,严格执行“对称施焊、分段退焊、多层多道”的工艺纪律。例如,对于H型钢翼缘与腹板的角焊缝,我们采用双人对称焊接法,并控制层间温度在150℃-200℃之间,同时利用焊接机器人对长直焊缝进行匀速施焊,将热输入波动控制在±5%以内。
针对网架工程中常见的球管连接节点,我们引入反变形法:在焊接前根据经验公式(变形量≈0.5mm/m×板厚系数)预设反向预弯量,配合刚性固定夹具,可将焊接角变形控制在2mm以内。此外,焊后立即进行锤击消应力处理,通过高频振动消除残余应力峰值,这一组合策略已成功应用于多个物流仓储厂房项目。
- 工艺参数匹配:CO₂气体保护焊时,电流260-320A、电压28-34V,气体流量15-20L/min
- 顺序优化:先焊短焊缝,再焊长焊缝;先焊受力大部位,后焊次要部位
- 环境控制:风速>2m/s时必须设防风棚,湿度>80%时预热至100℃以上
选型指南:如何评估施工方的变形管控能力?
业主在选择钢结构安装团队时,不能只看报价。建议考察其是否具备焊接工艺评定(WPS)覆盖全部节点类型,并抽查焊工是否持有有效资格证书。更重要的是,要求施工方提供同类型项目的变形检测记录——例如激光跟踪仪测得的构件挠曲数据,而非仅凭口头承诺。
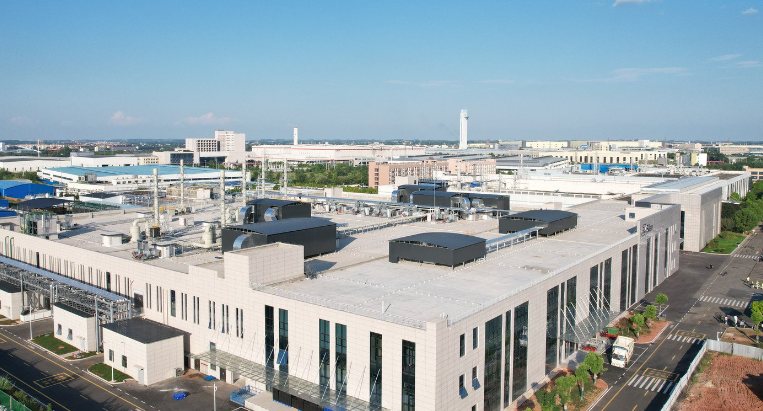
许昌磊博钢结构工程有限公司在钢结构防腐与安装环节,坚持“先控变形,再涂装”的流程。每个批次构件出厂前,均采用全站仪进行三维扫描复测,确保直线度偏差≤3mm/6m。这种数据化管控模式,使得我们的厂房钢结构一次验收合格率长期稳定在98.5%以上。
展望未来,随着高强钢(Q460及以上)和耐候钢的普及,焊接变形控制将面临更严苛的热循环挑战。但通过数字化仿真预演(如SYSWELD软件模拟)与智能传感监测的结合,行业完全有能力将变形问题从“事后返修”转化为“事前规避”。对于许昌本地正在筹划新建厂房的业主而言,选择具备系统化预控能力的施工方,远比压低单价更有长远价值——毕竟,结构精度直接决定了厂房30年使用寿命内的运维成本。